


超长厚板真空成型技术全解析:工艺、优势与应用
什么是超长厚板真空成型?
超长厚板真空成型是指对长度超过常规尺寸(通常大于2米)且厚度在3毫米至10毫米以上的热塑性板材,通过加热软化、真空吸附成型的一种工艺。与普通薄板真空成型相比,它对加热均匀性、模具刚性和真空系统提出了更为苛刻的要求。该工艺能够制造大型一体化部件,避免拼接焊缝,显著提升结构强度与外观质量。
工艺特点与核心技术难点
超长厚板真空成型的主要难点在于加热均匀性与成型精度控制。厚板热传导慢,若加热不均会导致局部塑化不足或过热分解。传统辐射加热难以做到大尺寸板面温差低于±5℃。此外,厚板在成型过程中冷却收缩量大,容易产生内应力,导致翘曲变形。因此,工艺上常采用多区独立控温红外加热、分段渐进真空吸附,并结合模内冷却系统来稳定尺寸。
设备与模具的关键要求
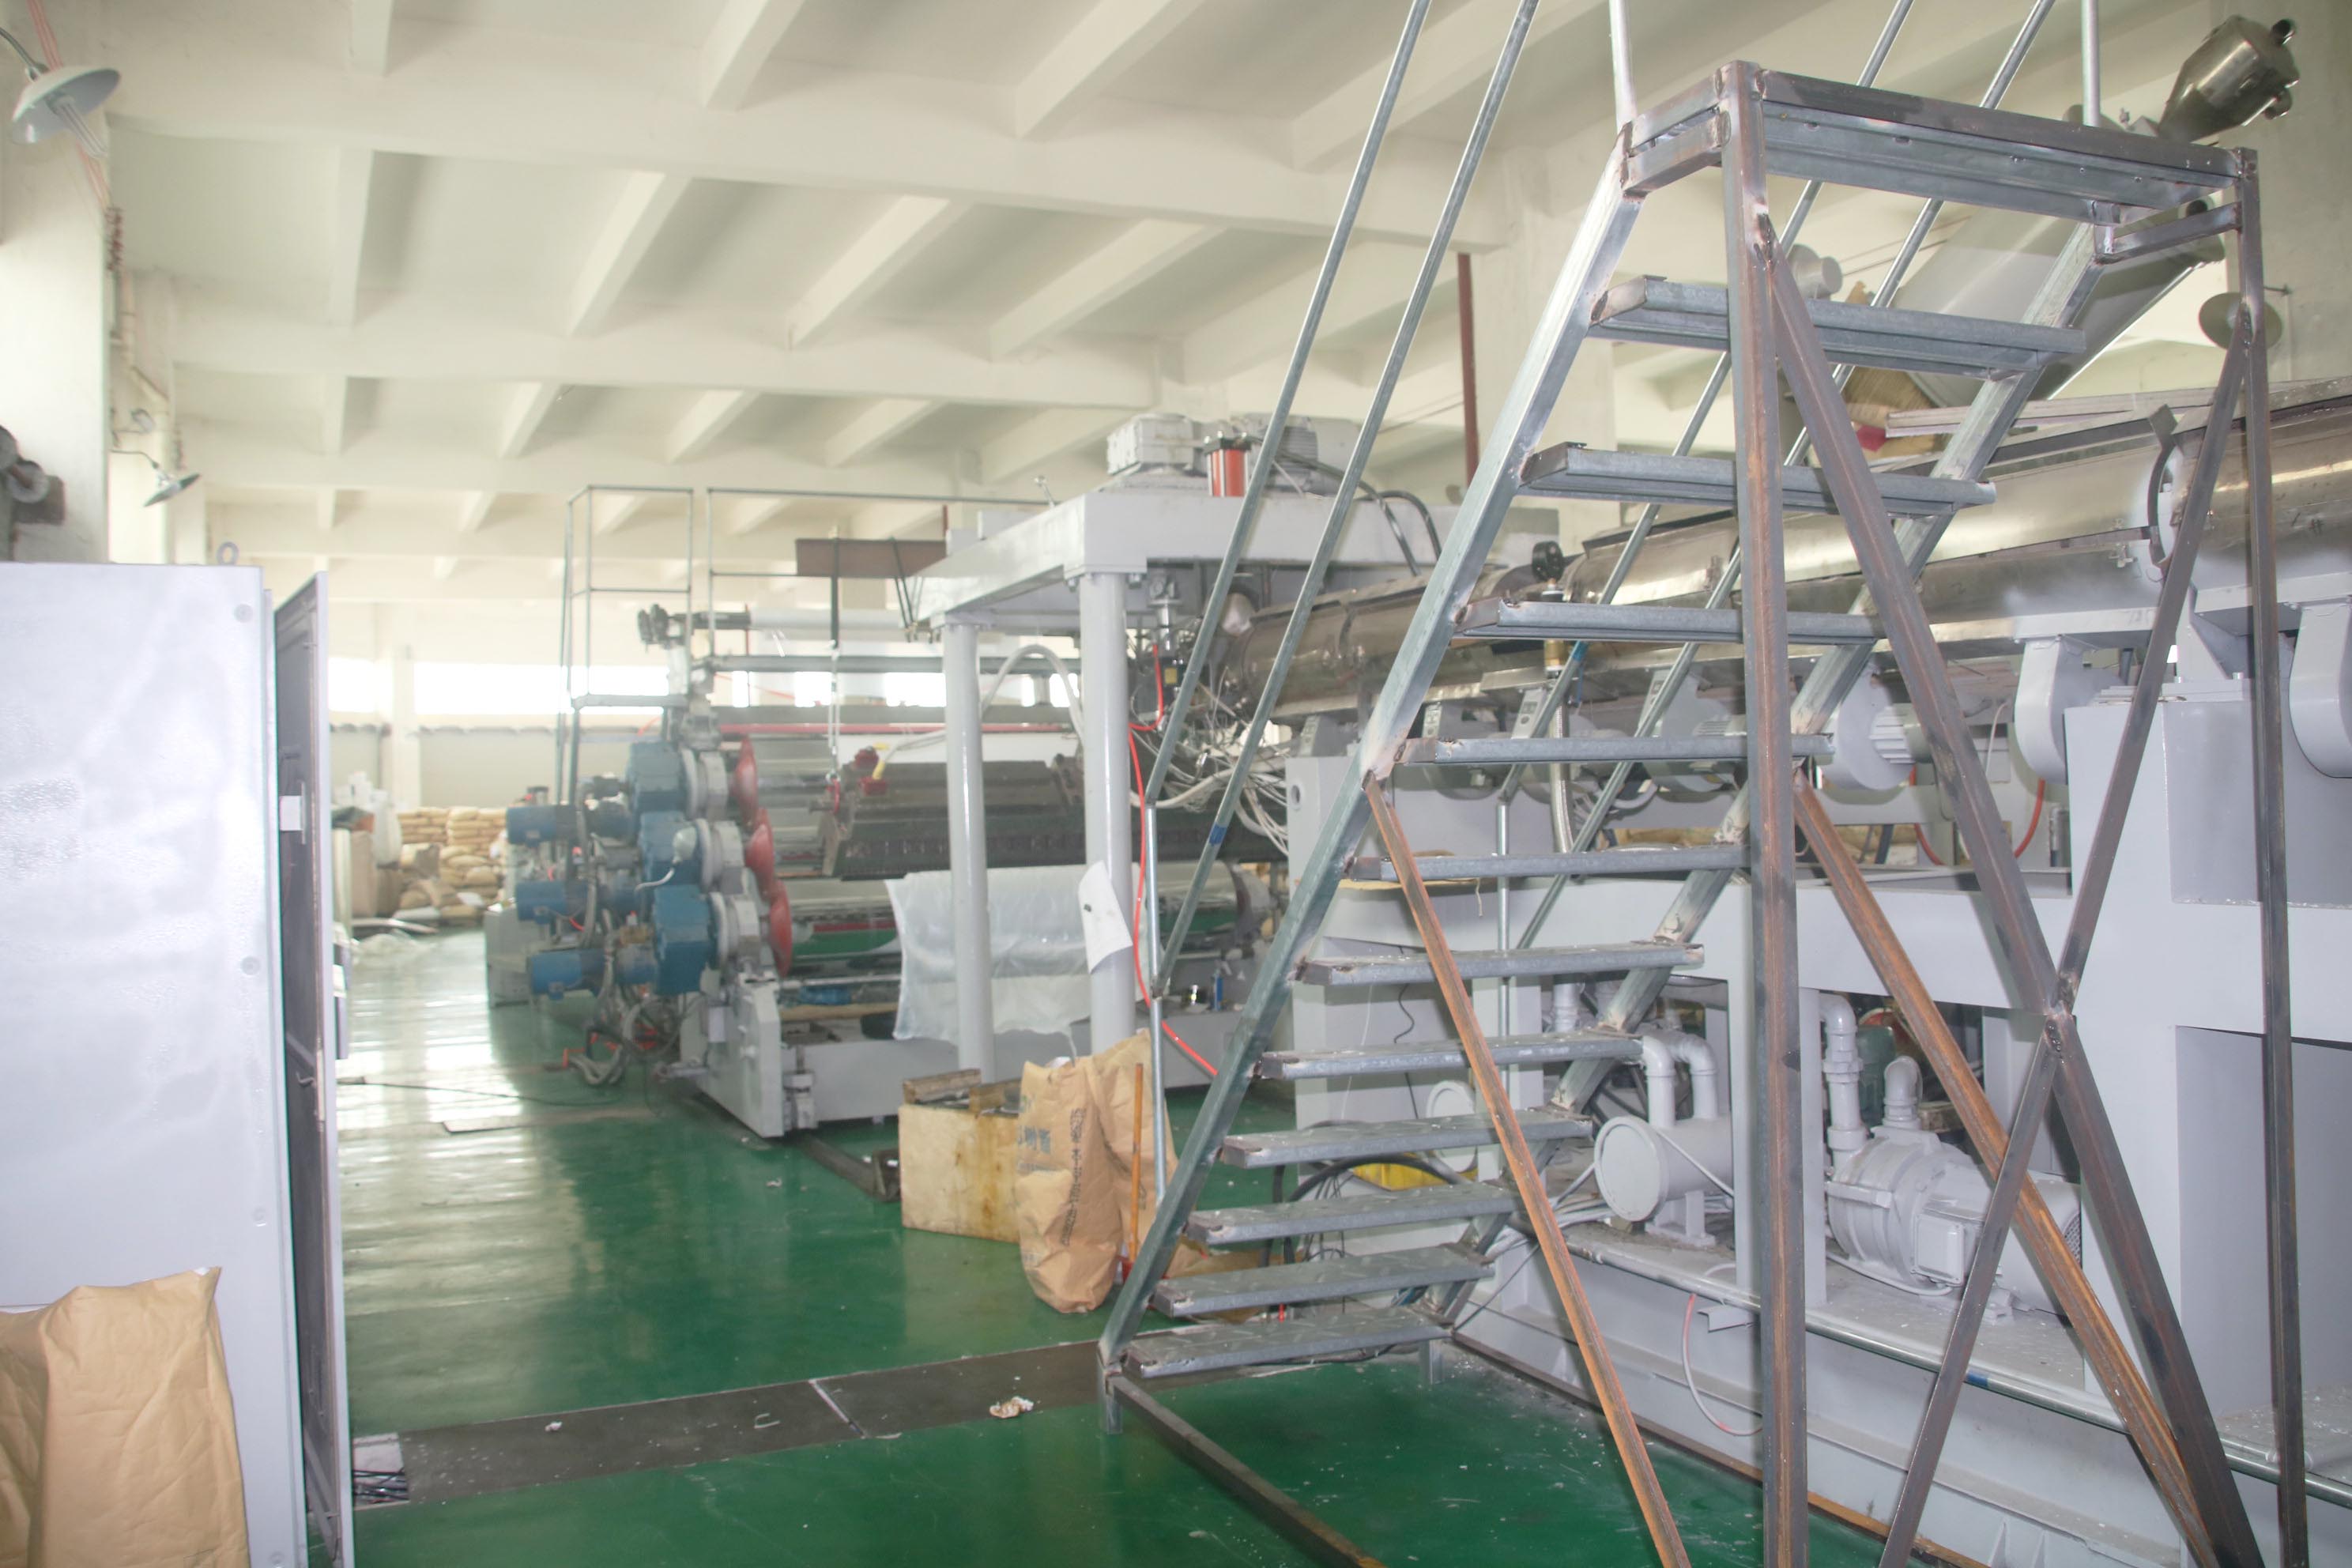
生产超长厚板真空成型件,需要专用的大型真空成型机。设备应具备:高刚性合模框架,防止厚板成型压力下变形;大功率真空泵组,确保快速抽真空;以及多点温度传感与闭环控制系统。模具设计方面,需考虑热膨胀补偿,通常采用铸铝或钢模,并设置冷却水道。对于深腔件,还需设计辅助拉伸柱塞以改善壁厚均匀性。
常用材料及预处理注意事项
适合超长厚板真空成型的材料主要有ABS、HIPS、PC、PMMA及PE等。其中PC和PMMA需预先烘干,防止高温水解。板材裁切后需倒角,避免尖角应力集中。加热前应清除表面油污及静电,可在板面涂覆脱模剂或使用耐高温保护膜。厚板在加热后需迅速转移至模具,时间过长会因自重下垂,影响厚度分布。
典型应用场景
超长厚板真空成型件常见于医疗设备外壳、汽车内饰件、运输工具内部护板、大型广告字、水槽浴缸、机械防护罩等领域。例如,CT机外壳需一整块厚度达6毫米的ABS板成型,以保证抗冲击性和美观性。又比如旅游大巴行李舱门板,长度超过2.5米,利用厚板真空成型可减重30%同时保持高刚度。
质量控制与常见缺陷预防
在成型过程中常见的缺陷包括拉痕、气泡、厚度不均、表面橘皮等。拉痕多因模具表面粗糙或润滑不足,可通过提高模具抛光等级或加装弹性压边圈解决。气泡源于材料中含水量高或加热过急,应严格执行干燥工艺并调整加热曲线。厚度不均通常与拉伸比有关,可增加预拉伸或改变真空阀开启顺序。橘皮现象则与模具温度和成型速度相关,适当提高模温有助于改善表面流平。
未来发展趋势
随着工业轻量化和大型制件需求增长,超长厚板真空成型技术正朝着智能化、多工艺复合化发展。例如结合机械手自动上料、在线厚度检测以及热流仿真优化,使成型效率与一致性大幅提升。同时,环保型可降解厚板材料的开发,也为此工艺注入了绿色基因。
常见问题
问题:超长厚板真空成型的最小弯曲半径是多少?弯曲半径取决于材料种类和厚度。对常用ABS板材,建议最小弯曲半径不小于板材厚度的1.5倍;对于PC板,则需设计成2倍厚度以上。实际生产中需结合拉伸比和冷却收缩进行模拟验证。
问题:如何避免厚板边缘出现微裂纹?边缘微裂纹通常与切割毛刺和应力集中有关。板材边缘应做光滑圆角处理,加热过程控制边缘温度略低于中心,可减小热应力。同时,模具边缘圆角半径应尽量加大。
问题:超长厚板能否完成局部加强筋结构?可以,但需要避免突变截面。建议采用等壁厚设计,或通过二次加工粘接加强筋。若必须一次成型,需在模具上设计活动镶块,并调整真空孔位置,确保材料能完全贴合。
