


释放厚真空成型的潜力:耐用塑料制造的综合指南
什么是厚真空成型?
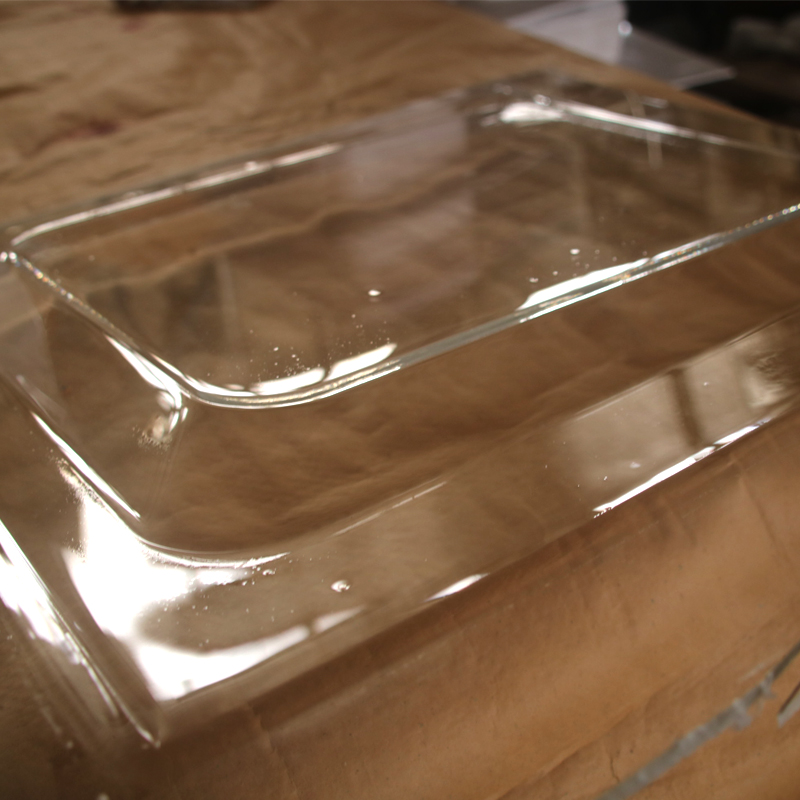
厚真空成形是一种热成型工艺,将大规格塑料板(通常为2毫米至10毫米厚)转变为耐用的三维零件。与用于轻质包装的薄型真空成型不同,厚真空成型创造了能够承受巨大机械应力和环境暴露的组件。该过程包括加热塑料板直到柔韧,然后将其覆盖在模具上并施加真空压力以将材料紧紧地拉向模具表面。冷却后,零件被修剪并完成。
厚真空成型的主要优势
厚真空成形的主要优点之一是其中低产量的成本有效性.与需要昂贵金属模具的注塑成型不同,厚真空成型使用由木材、铝或环氧树脂制成的模具,大大降低了前期成本。此外,该工艺提供设计灵活性,允许复杂的几何形状、底切和纹理表面。生成的零件展示高抗冲击性和耐久性,使其成为卡车床垫、医疗设备外壳和飞机内饰板等应用的理想选择。另一个好处是快速周转时间;模具制造和原型制作可以在几天内完成,加快产品开发周期。
厚真空成形常用材料
选择合适的材料是成功的关键。丙烯腈丁二烯苯乙烯因其韧性和抗冲击性而广受欢迎,常用于汽车仪表板和电子外壳。聚碳酸酯(PC)提供出色的清晰度和耐热性,适用于护目镜和照明罩。丙烯酸(PMMA)提供光学透明度和紫外线稳定性,非常适合天窗和标牌。高密度聚乙烯耐化学性和食品安全,常见于化学罐和食品加工设备。对于阻燃应用,PVC(聚氯乙烯)或者聚醚酰亚胺用于航空航天和电子领域。每种材料在耐温、刚性和光洁度方面都有不同的特性,因此选择应符合零件的功能要求。
厚真空分步成形工艺
了解步骤可确保高质量的结果。首先,设计和模具制作:工程师创建一个CAD模型,模具以草稿角(通常为3-5度)制造,以方便零件释放。第二,材料准备:塑料片切割成一定尺寸并夹在真空成型机的框架中。第三,加热:片材在烤箱中加热,直到达到其成型温度(例如,ABS为160-180°C)。第四,成形:将加热的片材移到模具上,并施加真空以将塑料拉成形状。对于厚片材,插头辅助或者压力成形可用于确保厚度均匀。第五,冷却:零件用风扇或压缩空气冷却凝固。最后,修整:使用CNC路由器或五轴水射流切割机切掉多余的材料,并根据需要添加孔、插件或表面纹理。
跨行业应用
汽车类:厚实的真空成型可制造耐用的组件,例如内饰板、电动汽车电池盖和车底护罩。医学:设备外壳、核磁共振机盖和手术器械托盘受益于该过程产生可消毒、光滑表面的能力。航空航天:客舱面板、管道系统和座椅组件利用了PEI等材料的轻质而坚固的特性。工业的:托盘、托盘和机器防护装置很常见,耐化学性和冲击强度至关重要。消费品:水疗浴缸、休闲车零件和户外标牌说明了厚真空成型的美学和功能能力。
最佳结果的设计注意事项
为了达到一致的质量,设计师应该考虑均匀壁厚.深拉和尖角通常会导致变薄;增加半径和合并草稿角度会有所帮助。底切可以,但需要侧动模具或手动拆卸。质地和饰面可以通过纹理模具直接应用;光滑的模具表面产生有光泽的零件,而纹理模具产生哑光饰面。此外,材料收缩率(大约0.5-1%)必须计入模具尺寸。使用阴模(腔侧)通常产生更好的表面细节再现,同时阳模(插头侧)对于内部尺寸需要严格公差的零件更容易。
先进技术:压力成型和双板成型
对于需要更高清晰度或空心结构的零件,使用先进的变体。压力成形在加热板材的背面增加正气压,迫使其进入更精细的模具细节——非常适合纹理或复杂的设计。双片成形包括分别加热两片,然后在一个模具中用真空将它们熔合在一起,创造皮划艇或医疗室等中空零件。这些技术扩大了厚真空成型的可能性,使产品更坚固、更轻、更复杂。
质量控制和故障排除
常见缺陷包括织带(在凹形区域上桥接材料),薄点(由于过度拉伸),以及下沉痕迹(由于冷却不当)。缓解策略包括调整加热型材、修改模具设计或使用插头辅助。定期检查使用测厚仪和目视检查确保一致性。对于大批量生产,在线传感器监控温度和真空水平。这也至关重要退火在某些情况下,成形后的零件可以减轻残余应力,尤其是聚碳酸酯等材料。
常见问题
大多数机器处理2毫米至10毫米厚的板材,但专用压力机可以形成最大20毫米的板材。材料选择和零件几何形状决定了可行的限制。
厚真空成型具有较低的模具成本(注塑成型的10-20%)和较快的交货时间,但在大批量生产时,每件成本较高。最好每年生产100-10,000个零件。
是的,大多数热塑性塑料接受油漆、粘合剂和焊接等二次操作。聚丙烯等材料可能需要表面处理(例如火焰处理)。
典型公差为±0.5-1.0 mm,具体取决于材料和设计。压力成型可以实现更严格的公差(±0.25 mm)。厚真空成型的最大厚度是多少?厚真空成型与注塑成型相比如何?厚真空成型零件可以涂漆或粘合吗?可以实现的典型公差是多少?
